
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Вы когда-нибудь распаковывали свежий поддон с акрилом и обнаруживали, что его текстура немного тоньше, чем у вашего предыдущего заказа? Для производителей, архитекторов и промышленных дизайнеров это микроскопическое несоответствие может мгновенно нарушить работу тщательно спланированной сборочной линии. Представьте себе, что вы проложили нестандартную дверь шкафа и обнаружили, что текстурированная панель свободно дребезжит внутри алюминиевого профиля. Или, что еще хуже, включить огромный дисплей с подсветкой только для того, чтобы заметить неравномерное рассеяние света и яркие горячие точки светодиодов по всей поверхности.
Эти изменения глубины рисунка, хотя и вызывают невероятное разочарование в цехах, являются стандартной производственной реальностью, а не дефектом материала. Они обусловлены приемлемыми в отрасли допусками по толщине и жесткой физикой производства полимеров. В этом техническом руководстве мы подробно объясним, почему возникают эти различия с инженерной точки зрения. Понимая основы науки о производстве пластмасс, вы можете реализовать действенные стратегии закупок, чтобы устранить несоответствия в ваших текущих архитектурных и дизайнерских разработках.
Допуски диктуют восприятие: каждому акриловому листу свойственен допуск по толщине. Это базовое изменение напрямую влияет на то, насколько глубоким или поверхностным выглядит и ощущается рисунок поверхности.
Методы производства имеют значение: конкретный производственный маршрут, будь то литье ячеек или экструдирование, фундаментально определяет базовую согласованность текстуры в нескольких партиях.
Физика и окружающая среда. Заводская влажность, экзотермические температуры отверждения и микроскопический износ металлических роликов способствуют микросдвигам размеров.
Умные закупки имеют решающее значение: указание точных номеров партий и согласование ваших требований к размерам с технически продвинутым поставщиком значительно уменьшит видимые несоответствия.
Чтобы по-настоящему понять, почему глубина текстуры колеблется, мы должны сначала ступить на завод. Нанесение рисунка на полимер не так просто, как штамповка рисунка на холодном жестком пластике. Это требует сложных термических и химических процедур, которые определяют окончательную структурную целостность листа.
Промышленность в значительной степени полагается на две различные технологии: литье ячеек и экструзию. Каждый процесс манипулирует необработанным полимером принципиально по-разному.
В методе литья ячеек жидкий мономер метилметакрилата сочетается со специальными катализаторами. Эту летучую смесь заливают непосредственно в форму, состоящую из двух параллельных панелей. Жидкая смола подвергается контролируемому циклу нагрева на водяной бане или в автоклаве, в результате чего она полимеризуется и затвердевает. Поскольку этот метод основан на жидкостном отверждении внутри статической полости, полученный лист приобретает исключительно высокую молекулярную массу. Это обеспечивает превосходную оптическую прозрачность и превосходную стойкость к химическому растрескиванию.
Напротив, процесс экструзии начинается с твердых гранул полиметилметакрилата. Эти гранулы подаются в массивный промышленный экструдер, плавясь до высоковязкого расплавленного состояния. Этот горячий полимер непрерывно пропускается через прецизионную матрицу и сжимается между рядом каландровых валков из тяжелого металла. Эти ролики мгновенно охлаждают и расплющивают пластик в сплошной лист.
В частности, метод нанесения текстуры полностью зависит от этого основного производственного выбора. При клеточном литье рисунок живет внутри самой формы. Внутренняя стеклянная или металлическая поверхность подвергается травлению или пескоструйной обработке. По мере того, как жидкая смола нагревается и затвердевает, она затекает в каждую микроскопическую щель, идеально принимая топографию формы.
При переходе к экструзии рисунок наносится посредством грубой механической силы. Когда расплавленный пластик выходит из матрицы, он проходит через каландры. На одном из этих стальных роликов имеется глубокое тиснение желаемого рисунка. Огромное гидравлическое давление передает текстуру, создавая очень однородный акриловый лист с узором всего за несколько секунд до того, как материал затвердеет.
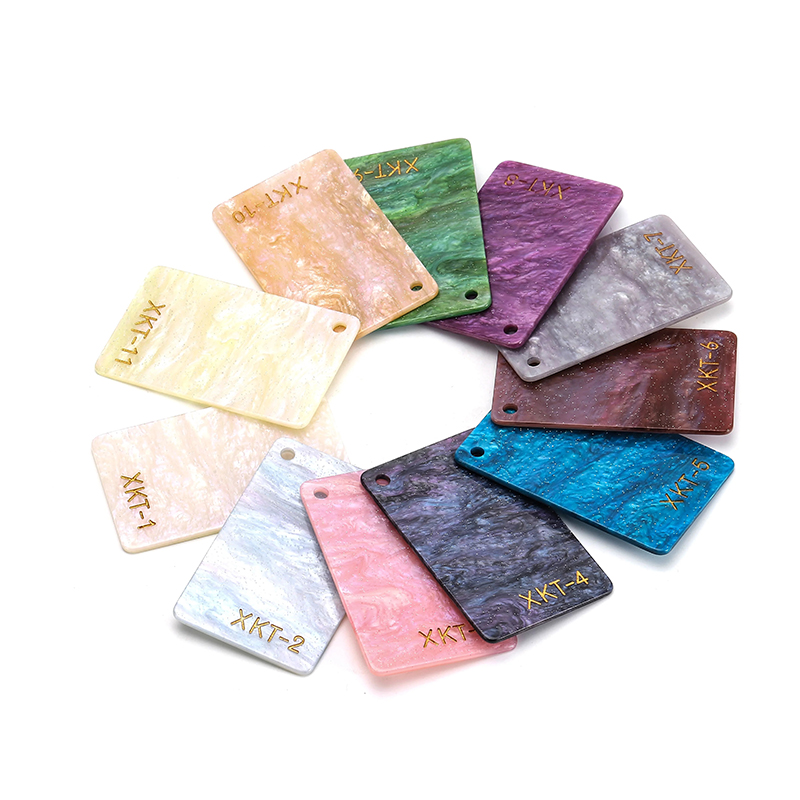
Когда сборочная группа замечает несоответствие глубины, обычно сразу же предполагают, что процесс импринтинга ошибочен. Однако наиболее частая техническая причина напрямую связана с общим допуском по толщине основного листа.
Ни одно производственное предприятие не может производить пластиковый лист с абсолютным математическим совершенством в каждом квадратном миллиметре. Промышленность устанавливает приемлемые диапазоны допусков для учета тепловой динамики. Поскольку ячеистое литье предполагает усадку жидкости и потенциальное отклонение формы при сильном нагреве, его допуски, естественно, шире. Экструзия, управляемая механическими роликами с цифровой калибровкой, обеспечивает гораздо более плотный профиль.
Метод изготовления | Типичный допуск по толщине | Основная инженерная причина |
|---|---|---|
Литой акрил | +/- от 10% до 15% | Объемная усадка и прогиб стеклянной формы при экзотермическом отверждении. |
Экструдированный акрил | +/- 5% | Микроколебания давления гидравлических роликов или потока расплавленной матрицы. |
Более того, воспринимаемая глубина рисунка всегда зависит от общего объема листа. Рассмотрим форму, предназначенную для прессования текстуры глубиной 1 мм в панель толщиной 5 мм. Если толщина основания колеблется до 4,5 мм из-за стандартных допусков при литье, этот образец толщиной 1 мм внезапно занимает значительно больший процент от общего поперечного сечения материала.
Этот дробный сдвиг фундаментально меняет угол преломления света, проходящего через панель. Более тонкая основа делает текстуру более мелкой под кончиком пальца и менее выраженной на глаз, хотя физический стальной валик или форма из травленого стекла остались полностью неизменными.
За последние несколько лет в секторах архитектурного и коммерческого дизайна произошел массовый сдвиг в сторону цельных, монолитных визуальных структур. Дизайнеры освещения настаивают на сверхточном контроле светового потока в крупномасштабных освещенных фасадах, требуя от поставщиков полимеров беспрецедентной стабильности размеров. По мере того как проекты переходят от сегментированных панелей к непрерывному рассеянию света от края до края, допуск на отклонения от партии к партии практически исчез. Чтобы соответствовать этим строгим современным спецификациям, ведущие производители вкладывают значительные средства в автоматизированные системы оптического контроля и передовые цифровые калибровки экструзии, гарантируя, что эстетические материалы работают с надежностью инженерного уровня.
Помимо базовых допусков по толщине, от одного производственного цикла к другому меняются несколько весьма специфических экологических и механических переменных. Понимание этих факторов объясняет, почему достижение абсолютной идентичности от партии к партии является сложной инженерной проблемой.
Литой акрил подвергается сильной химической трансформации, когда отдельные мономеры соединяются в плотные полимерные цепи. Эта экзотермическая реакция генерирует сильное тепло, в результате чего материал сжимается примерно на два-четыре процента по мере его затвердевания. Если одна партия остывает немного быстрее, чем другая из-за незначительных корректировок заводского графика, скорость объемной усадки изменяется. Эти микроотклонения влияют на то, насколько сильно застывший акрил отделяется от текстурированной формы, слегка изменяя четкость конечного впечатления.
Сырая акриловая смола, как известно, чувствительна к условиям окружающей среды перед полимеризацией. Относительная влажность и температура окружающего воздуха в цехах завода напрямую влияют на начальную вязкость жидкого мономера. Заливка партии акрилового листа с декоративным рисунком холодным сухим утром приводит к другой динамике жидкости по сравнению с заливкой во влажный полдень. Эти тонкие изменения меняют глубину проникновения смолы в микроскопические впадины текстурированной формы.
Физические инструменты, используемые для штамповки узоров, со временем приходят в негодность. При крупнообъемной экструзии тяжелые стальные валки сдавливают горячий пластик тысячи раз за смену. За месяцы непрерывного трения самые острые края тисненного валика изнашиваются на микроскопическом уровне. Партия, выполненная на совершенно новом ролике, по своей сути будет иметь более глубокую и агрессивную текстуру, чем партия, выполненная шестью месяцами позже, непосредственно перед повторной калибровкой инструмента.
Архитектурные панели редко представляют собой просто прозрачный пластик. Проекты часто требуют матовой отделки, определенных оттенков или светорассеивающих частиц. Введение УФ-стабилизаторов или цветных пигментов фундаментально меняет химическое поведение полимерной смеси. Некоторые добавки увеличивают жесткость расплавленного пластика или ускоряют время отверждения. Даже небольшая разница в составах этих партий между партиями изменит то, как материал воспринимает и сохраняет текстурированное впечатление.
Промышленное оборудование требует постоянной перезагрузки. Переключение производственной линии с гладкого прозрачного листа на текстурированный профиль означает, что операторам приходится перекалибровывать гидравлическое давление, регулировать температуру водяной бани и переустанавливать кромки матрицы. Механические сдвиги базовой линии означают, что во вторник машина может оказывать немного другое давление по сравнению с предыдущей пятницей. Эти микронесоответствия калибровки напрямую приводят к физическим отклонениям текстуры.
Для менеджеров по закупкам и проектировщиков конструкций важнейшим вопросом является то, как эти микроскопические отклонения вызывают каскадные сбои в сборочном цехе. В технических характеристиках доля миллиметра может показаться приемлемой, но она может разрушить эстетическую и структурную целостность готовой конструкции.
При использовании конфигураций светодиодов с боковой подсветкой постоянство светопропускания не подлежит обсуждению. Глубина поверхностного рисунка определяет, как именно рассеиваются световые волны. Если новая партия имеет немного более мелкую текстуру, диффузия падает. Это создает яркие точки перегрева, где отдельные светодиоды становятся видимыми через панель. И наоборот, более глубокий рисунок рассеивает свет слишком агрессивно, снижая общую светоотдачу и создавая неравномерное освещение в многопанельной установке.
Большие перегородки для розничной торговли и обширная облицовка стен требуют соединения нескольких листов рядом друг с другом. Если производитель попытается соединить встык панель с положительным допуском по толщине в четыре процента с панелью с отрицательным допуском в четыре процента, полученная физическая кромка будет хорошо видна. Более того, если глубина геометрического рисунка не совпадает идеально по шву, непрерывный визуальный поток нарушается, что приводит к непрофессиональной и неаккуратной отделке.
В изготовленной на заказ мебели и архитектурных каркасах текстурированный пластик должен органично сочетаться с алюминиевыми профилями и деревянными профилями. Если лист с рисунком будет толстым, он не будет скользить в предварительно обработанные металлические каналы, что вынудит рабочих тратить часы на фрезеровку или шлифовку кромок. Если она истощается, панель дребезжит, и для ее фиксации потребуются грязные силиконовые прокладки. Кроме того, автоматизированные фрезерные станки с ЧПУ используют точные фокусные расстояния. Неучтенное изменение глубины поверхности приводит к неполным резам, испорченным гравировальным элементам и браку материалов.
Выбор правильного производственного процесса — самое важное решение, которое покупатель может принять для уменьшения отклонений. Вы должны сопоставить эстетическую сложность вашего проекта с требованиями инженерной точности.
Литой акрил — лучший выбор для высококачественных эстетических применений. Поскольку жидкая смола идеально прилегает к стеклянным формам, она позволяет добиться невероятно сложных, глубоких и органических текстур, которые металлические валики просто не могут воспроизвести. Он обеспечивает превосходную оптическую прозрачность и более высокую термостойкость, предотвращая образование трещин во время агрессивной обработки на станках с ЧПУ.
Однако из-за естественной физики жидкостной усадки и ручной сборки формы литые листы страдают от более широких различий от партии к партии. Если ваш проект требует строгой однородности размеров сотен панелей, ощутимые колебания глубины отлитого материала могут стать проблемой.
Экструдированный акрил является основой экономичного и крупносерийного производства. Цифровая точность механической роликовой системы обеспечивает очень равномерную толщину. Поскольку гидравлическое давление постоянно контролируется, экструдированные листы имеют исключительно жесткие допуски. Это математически минимизирует различия между партиями, что делает его превосходным инженерным выбором для структурных каркасов и прецизионных осветительных шкафов.
Компромисс заключается в том, что механическая прокатка ограничивает глубину и сложность текстуры. Кроме того, экструдированные листы имеют немного меньшую молекулярную массу, что требует более медленных скоростей подачи во время фрезерования на станке с ЧПУ, чтобы предотвратить плавление пластика и склеивание режущего инструмента.
Снижение рисков отклонения партий требует активного управления цепочкой поставок. Текстурированный полимер – это не универсальный товар, который можно слепо заказать повторно через шесть месяцев и ожидать микроскопического совершенства. Внедрите эти эмпирические стратегии для защиты вашей производственной линии.
Самый надежный метод устранения дисперсии — полностью исключить несколько пакетов. Номер партии гарантирует, что материал был произведен с использованием одной и той же партии необработанной смолы, в идентичных условиях окружающей среды и при одинаковой калибровке машины. Предварительно рассчитайте общий объем проекта, добавьте стандартный десятипроцентный избыток на случай производственных ошибок и оформите единый заказ на поставку. Это гарантирует, что усадка при отверждении и износ роликов останутся одинаковыми для всего вашего инвентаря.
Полагаться на образец материала, который уже два года находится в вашей библиотеке дизайна, — это серьезная ошибка при закупках. Формы разлагаются, а рецептура смол обновляется. Всегда требуйте отбор проб для первой проверки изделия непосредственно из текущего производственного цикла, выделенного для вашего заказа. Это позволяет вашей инженерной команде проверять точную толщину с помощью цифровых штангенциркулей, прежде чем санкционировать массовую отправку груза.
Никогда не принимайте стандартные размеры. Если ваш проект требует установки стандартного листа размером 1220x2440 мм в плотный алюминиевый канал, четко сообщите об этом. Запросите официальные листы технических данных и подтвердите, соответствуют ли их стандартные допуски вашим требованиям к обработке, или им необходимо отсортировать и выбрать наиболее однородные листы из конкретного цикла для вашего проекта.
Для соблюдения допусков на полимеры требуется партнер по поставкам, который отдает приоритет технической точности и строгому обеспечению качества. Предприятия, оснащенные современной инфраструктурой, по своей сути производят более стабильные материалы. Используя передовую цифровую калибровку и автоматический контроль толщины на линиях литья и экструзии, производители могут бороться с естественными переменными в производстве пластмасс.
Для коммерческих конструкций, требующих определенных размеров, использование акрилового листа Allsign с узором обеспечивает доступ к стандартным архитектурным размерам, таким как 1220x2440 мм и 1220x1830 мм, с возможностью точной толщины в диапазоне от деликатных 1,8 мм до прочных 30 мм. Если вам нужны панели с высоким коэффициентом пропускания для освещения или глубокие 3D-текстуры для мебели на заказ, партнерство со специализированным поставщиком B2B гарантирует прозрачное общение в отношении номеров партий, допусков и конструктивных возможностей.
Изменения глубины рисунка — неизбежная реальность при производстве пластмасс, обусловленная тепловой динамикой, усадкой при отверждении и износом механического инструмента. Хотя смещение на долю миллиметра может вызвать головную боль при плавном соединении или точном рассеивании светодиодов, оно не должно испортить окончательную сборку.
Понимая фундаментальные инженерные различия между процессами литья и экструдирования, вы можете выбрать материал, соответствующий вашим конструкционным потребностям. Объедините эти знания со стратегическими практиками закупок, такими как заказ отдельных партий и проверка текущих образцов. Если вы готовы использовать стабильные по размерам материалы с высоким коэффициентом пропускания для своего следующего архитектурного проекта, проконсультируйтесь со своим поставщиком, чтобы зафиксировать точные характеристики, необходимые для вашего проекта.
Нет. Незначительные изменения являются ожидаемым результатом стандартных допусков по толщине и физических ограничений инструментов для печати с течением времени. Отклонение классифицируется как настоящий дефект только в том случае, если оно явно превышает заявленный производителем процент допуска для этой конкретной производственной линии.
Экструдированные материалы обычно имеют более жесткий допуск примерно +/- 5% благодаря цифровой калибровке роликов. Литые материалы, отверждение которых происходит за счет жидкой смолы внутри статических форм, обычно имеют более широкий допуск в диапазоне от +/- 10% до 15%, в зависимости от общего объема листа.
Стандартные цифровые штангенциркули часто не могут уловить истинную глубину текстурированной поверхности из-за неровных выступов и впадин. Инженеры по контролю качества используют специализированные микрометры глубины с игольчатыми наковальнями или автоматические лазеры для оптического контроля, чтобы составить карту точных топографических отклонений по всему листу.
Да, может. Глубокий рельефный рисунок создает вариации толщины поперечного сечения листа. Самые глубокие впадины текстуры действуют как концентраторы напряжений. Если панель подвергается сильной тупой силе или сильному тепловому расширению, микротрещины с большей вероятностью будут распространяться из этих более тонких и слабых мест.
Самый эффективный метод — предоставить поставщику исходный номер партии из вашего предыдущего заказа на поставку. Если это недоступно, отправьте им физический кусок существующего материала, чтобы их инженерная группа могла проанализировать толщину и подобрать глубину текстуры настолько точно, насколько позволяют современные инструменты.


