
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-05 Происхождение:Работает


Представьте себе это. Вы только что потратили четыре часа на проработку сложной траектории с различной глубиной обработки на безупречной большой пластиковой панели. Поверхность стеклянная. Размеры точные. Но в тот момент, когда вы убираете давление вакуумного стола, края доски загибаются вверх, как картофельные чипсы. Ваш идеально плоский проект теперь сильно искажен.
Этот неприятный сценарий редко является машинной ошибкой. Напротив, это предсказуемая физическая реакция, берущая начало в материаловедении. Механическая обработка не просто удаляет припуск. Он высвобождает скрытое внутреннее напряжение, запертое внутри пластика со дня его производства. Это внезапное ослабление напряжения в сочетании с сильным нагревом режущего инструмента приводит к тому, что большие панели полностью деформируются и выходят из равновесия.
В этом подробном руководстве мы разберем точные механические причины этой деформации. Что еще более важно, мы поделимся проверенными, проверенными в магазине методами, позволяющими сохранять ваши широкоформатные панели идеально ровными от стеллажа для хранения до окончательной установки.
Снятие внутреннего напряжения: резка материала с одной стороны панели нарушает ее физический баланс. Это снимает накопившееся производственное напряжение, заставляющее материал прогибаться в сторону или от обрабатываемой поверхности.
Тепло и трение. Высокоскоростная фрезеровка с ЧПУ генерирует интенсивную локализованную тепловую энергию. Это захваченное тепло вызывает неравномерное расширение и сжатие внутри полимерной структуры.
Материал имеет значение. Литые пластмассы обладают разнонаправленной однородной молекулярной структурой. Это делает их значительно менее склонными к прогибанию во время тяжелой обработки по сравнению с их экструдированными аналогами.
Решение для отжига: Медленный нагрев материала в промышленной печи и постепенное охлаждение полностью устраняют внутренние напряжения, обеспечивая стабильность размеров.
Правильное хранение. Хранение материалов под углом приводит к постоянной деформации перед механической обработкой, известной как ползучесть. Листы необходимо хранить в горизонтальном положении в помещениях с контролируемым климатом.
При изготовлении негабаритных пластиковых панелей стабильность размеров является первостепенной задачей как для инженеров, так и для операторов. Понимание механики движения полимеров является основополагающим шагом на пути к предотвращению дорогостоящих нарушений размеров.
Каждая изготовленная полимерная панель имеет присущий ей уровень поверхностного натяжения. В процессе заводского производства внешние слои материала, часто называемые оболочкой, охлаждаются с несколько иной скоростью, чем внутреннее ядро. Это создает крепко связанное, сбалансированное состояние напряжения по всей доске.
Когда вы используете фрезерный станок для кармана, гравировки или облицовки одной стороны большой панели, вы физически сдираете эту удерживающую натяжение кожу. Необрезанная сторона панели сохраняет исходное поверхностное натяжение и внезапно начинает тянуть сильнее, чем только что обработанная сторона. Это асимметричное напряжение выводит панель из равновесия. Чем больше площадь поверхности и чем глубже разрез, тем более выраженным становится этот механический изгиб.
Хотя пластик считается полностью водонепроницаемым, на самом деле он умеренно гигроскопичен. Со временем он впитывает незначительное количество влаги из окружающего воздуха цеха. Когда обе стороны необработанной панели подвергаются одинаковому воздействию, скорость поглощения остается одинаковой.
Механическая обработка меняет эту деликатную динамику. Удаление плотного поверхностного слоя подвергает немного более пористую внутреннюю сердцевину воздействию влажности помещения. Если одна сторона впитывает влагу с другой скоростью, чем нетронутая сторона, материал испытывает неравномерное объемное расширение. Это особенно заметно при использовании прозрачного акрилового листа для прозрачных архитектурных работ, где даже небольшая выпуклость поверхности может вызвать серьезные оптические искажения. Поддержание контролируемой относительной влажности на рабочем месте — это простой и очень эффективный способ смягчить эту скрытую переменную.
Помимо внезапного снятия внутреннего напряжения, сам процесс обработки вызывает сильные внешние силы, которые дестабилизируют пластик. Основным разрушителем на станине маршрутизатора является тепловая энергия. Полимеры имеют относительно низкую температуру плавления в сочетании с высоким коэффициентом теплового расширения, что делает их невероятно чувствительными к нагреву.
Глядя на последние отраслевые тенденции в области архитектурного изготовления и изготовления вывесок, можно заметить, что наблюдается массовый толчок к высокоскоростной автоматизации с ЧПУ. Цеха используют шпиндели с высокой скоростью подачи, чтобы максимизировать ежедневную производительность. Несмотря на то, что скорость работы портала изменилась, физика полимеров осталась прежней. Это неустанное стремление к скорости часто игнорирует температурные пороги термопластов. Следовательно, мы наблюдаем заметный всплеск количества бракованных изделий по всей отрасли. Балансирование современных производственных требований с разумным управлением теплом теперь является определяющим фактором между прибыльным цехом и утопающим в металлоломе цехом.
Трение является неизбежным побочным продуктом взаимодействия твердосплавного инструмента с твердым материалом. При фрезеровании больших панелей использование тупых фрез, неправильная скорость вращения шпинделя или низкая скорость подачи приводит к возникновению огромного локального трения строго на обработанной стороне панели.
Когда температура внутри разреза резко возрастает, нагретая сторона пластика расширяется. Как только траектория инструмента завершена и панель начинает остывать до комнатной температуры, обработанная сторона сжимается. Поскольку такое резкое термоциклирование произошло только на одной стороне материала, неравномерное сжатие буквально вытягивает панель, придавая ей изогнутую форму.
Эффективность производства часто заставляет операторов удалять как можно больше материала за один тяжелый проход. К сожалению, слишком глубокое погружение инструмента увеличивает его физическое взаимодействие с материалом. Это удерживает тепло внутри канавки и максимизирует резкое снижение поверхностного натяжения.
Опытные производители полагаются на несколько неглубоких проходов, известных в отрасли как ступенчатые проходы, а не на одиночные глубокие разрезы. Благодаря постепенному удалению материала инструмент выделяет значительно меньше тепла за проход. Кроме того, внутренние напряжения пластика снимаются меньшими и управляемыми порциями. Такой методический подход сохраняет структурную целостность оставшегося базового слоя.
Не все пластики одинаковы. Конкретный метод производства сырья играет решающую роль в том, как он ведет себя под вращающейся фрезой. Выбор неправильного типа материала для крупномасштабного проекта механической обработки почти гарантирует искаженный результат.
Особенность | Экструдированная обработка | Обработка клеточного литья |
|---|---|---|
Метод изготовления | Проталкивается через тяжелые механические ролики | Отверждение естественным путем внутри стеклянных форм. |
Молекулярная структура | Направленные, выровненные полимерные цепи | Разнонаправленные, сшитые цепи |
Уровень внутреннего стресса | Очень высокий | Чрезвычайно низкий |
Обрабатываемость | Склонен к плавлению и склеиванию кусочков | Чистый скол, отличная термостойкость. |
Лучшее приложение | Простые распилы, термоформование, бюджетные проекты | Глубокая обработка карманов, точная фрезеровка на станке с ЧПУ |
Для точной фрезеровки профессионалы отрасли почти всегда выбирают литой акриловый лист . Поскольку литой материал отверждается медленно, он содержит минимальное внутреннее напряжение. Литые варианты премиум-класса обладают замечательным коэффициентом пропускания света (93 процента) и доступны в прочной толщине от 1,8 мм до 50 мм. При вырезании литой панели разнонаправленные полимерные цепи сохраняют свою структурную жесткость намного лучше, чем экструдированные. Хотя он не полностью застрахован от прогиба при плохой обработке, он обеспечивает наиболее стабильную основу для изготовления больших панелей.
Архитектурные дисплеи и вывески высокого класса часто требуют специальной отделки. Это вводит совершенно новый набор переменных в процесс обработки. Светоотражающие пластики требуют особых параметров по сравнению со стандартными прозрачными или непрозрачными панелями.
Изготовление зеркального акрилового листа предполагает наличие эффекта биметаллической полосы. Эти панели состоят из стандартной подложки, металлизированной с одной стороны в вакууме и загерметизированной жестким защитным покрытием. Пластиковый сердечник и жесткая основа совершенно по-разному реагируют на тепловое расширение и механическое напряжение.
При работе со светоотражающей подложкой защитное натяжение распределяется неравномерно. Если инструмент выделяет слишком много тепла, основа может сжиматься или расширяться с другой скоростью, чем пластиковый сердечник, что приведет к агрессивному скручиванию всей панели. Обработка зеркальных материалов требует высокооптимизированных параметров резки с низким нагревом, чтобы обеспечить идеальную стабильность связи между подложкой и отражающим покрытием.
Правильный выбор материала и тщательная траектория движения инструмента снижают риск коробления. Однако наиболее научно обоснованным методом обеспечения идеально ровной панели является термическая обработка. В производстве промышленных пластмасс этот критический процесс известен как отжиг.
Отжиг — это контролируемый термический процесс, разработанный специально для снятия внутренних напряжений внутри полимера. Он включает в себя помещение пластика в промышленную печь с циркуляцией воздуха и медленное повышение температуры до температуры чуть ниже температуры стеклования материала. Материал выдерживается при этой температуре в течение определенного времени, после чего следует чрезвычайно медленная, контролируемая фаза охлаждения до комнатной температуры.
С молекулярной точки зрения, нагрев пластика увеличивает подвижность полимерных цепей. Этот приток тепловой энергии позволяет плотно намотанным, напряженным цепям расслабиться и перестроиться в естественное, свободное от стресса состояние покоя. Устраняя внутренние напряжения еще до включения станка с ЧПУ, материал не будет бурно реагировать при удалении поверхностного слоя.
Выполнение этого процесса требует точного контроля температуры. Для стандартных панелей толщиной до 9 мм температуру в духовке обычно повышают примерно до 175 градусов по Фаренгейту и выдерживают в течение четырех-шести часов. Самый ответственный этап – это время восстановления. Температура должна понижаться не более чем на 18 градусов по Фаренгейту в час. Спешка с фазой восстановления мгновенно сводит на нет все усилия по отжигу.
Если отжиг невозможен из-за бюджетных ограничений или отсутствия оборудования, операторы должны полностью полагаться на оптимизированные методы обработки для управления выделением тепла и напряжения.
Конечной целью обработки пластика является удаление материала и передача выделяемого тепла в отходы. Вы абсолютно не можете позволить этому теплу впитаться в оставшуюся панель. Это требует точного определения нагрузки стружки, которая представляет собой физический размер пластиковой стружки, удаляемой каждой режущей кромкой за один оборот.
Если скорость вашего шпинделя слишком высокая, а скорость подачи слишком низкая, инструмент просто будет тереться о пластик. Это расплавляет материал и вызывает серьезное термическое коробление. И наоборот, правильное соотношение подачи и скорости создает чистую, отчетливую стружку, которая действует как радиатор, унося тепловую энергию от реза. Поддержание нагрузки стружки в пределах от 0,010 до 0,020 дюйма обычно обеспечивает прохладные условия резания.
То, как панель крепится к станине фрезера, напрямую влияет на ее конечную плоскостность. Механические зажимы оказывают концентрированное, локализованное давление на края материала. Если большая панель имеет естественный, тонкий изгиб на заводе, зажатие краев приведет к тому, что лист прижмется к спойлеру.
Обработка панели, пока она находится под принудительным механическим напряжением, совершенно контрпродуктивна. Как только зажимы будут освобождены, панель немедленно вернется к своей первоначальной изогнутой форме. Вакуумные столы являются отраслевым стандартом, поскольку они равномерно распределяют удерживающую силу по всей площади поверхности, не создавая локализованных точек механического напряжения.
Если проект позволяет это, операторы могут использовать сбалансированную обработку для противодействия ослаблению напряжения. Если большой и глубокий карман необходимо проделать в лицевой стороне панели, он, скорее всего, прогнется в сторону разреза. Перевернув панель и обработав такой же объем материала с обратной стороны, вы в равной степени ослабляете поверхностное натяжение с обеих сторон. Этот сбалансированный выпуск уравновешивает тянущие силы, позволяя материалу сердцевины лежать ровно.
Деформация не всегда вызвана станком с ЧПУ. Зачастую деформация возникает за несколько недель до того, как материал коснется станины фрезерного станка. Правильное управление запасами является непреложным шагом для обеспечения стабильности размеров.
Одна из самых распространенных и разрушительных ошибок в производственных цехах — хранить большие панели вертикально, прислоняя их к стене, чтобы сэкономить место. Со временем гравитация оказывает на наклоняющуюся панель постоянную и неравномерную силу. Поскольку пластик является вязкоупругим материалом, он реагирует на эту постоянную нагрузку посредством процесса, называемого ползучестью или холодным течением.
Ползучесть вызывает необратимую деформацию. Хранение большого акрилового листа под углом приводит к тому, что неподдерживаемый центр прогибается под собственным весом. Если вы поместите этот деформированный ползучестью лист на вакуумный стол, всасывание временно сгладит его. Но как только вакуум выключается, память материала возвращает ему изогнутую форму, разрушая обработанную деталь.
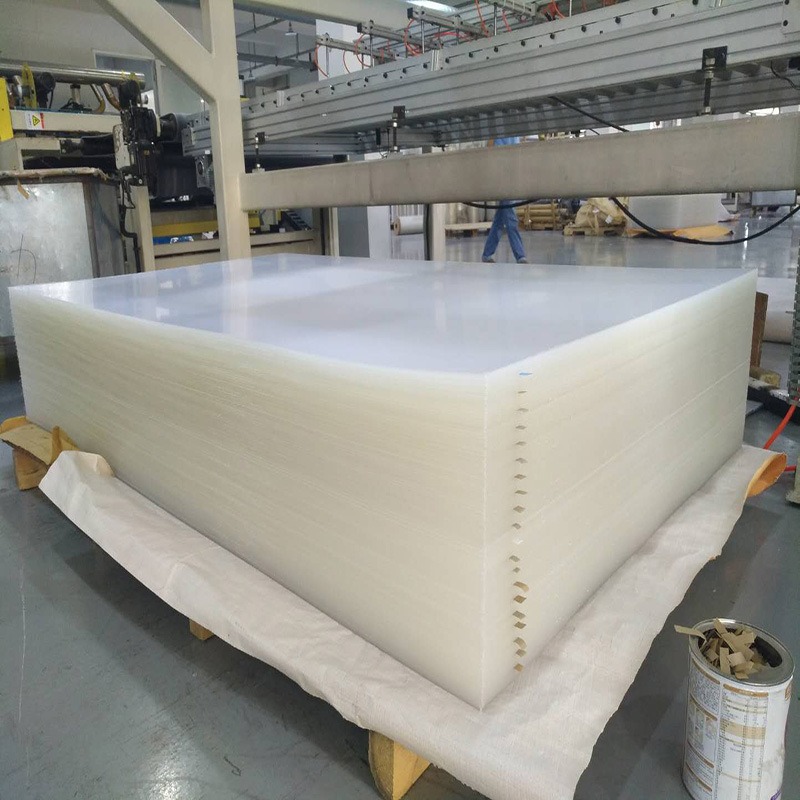
Чтобы предотвратить коробление перед механической обработкой, материалы следует хранить совершенно ровно и горизонтально. Промышленные стандарты требуют полностью поддерживающих поддонов или прочных стеллажных систем, которые поддерживают всю поверхность листа без провисания. Кроме того, поддержание стабильной температуры в цехе и постоянной относительной влажности гарантирует, что материал останется в состоянии равновесия до начала производства.
Несмотря на тщательное хранение и идеальную скорость подачи на станке с ЧПУ, производители могут иногда сталкиваться с панелью, которая слегка прогибается после агрессивного удаления материала. Выбросить дорогую панель большого формата редко бывает самым экономичным первым вариантом.
Для панелей, которые прогнулись из-за теплового расширения во время обработки, иногда можно обратить этот эффект вспять, используя контролируемое нагревание. Это предполагает размещение деформированной панели на идеально ровной, термостойкой поверхности, например, на толстой обработанной алюминиевой пластине. Панель помещают в печь и нагревают ровно настолько, чтобы ослабить полимерные цепи, не достигая точки плавления. Равномерно распределенный груз помещается на верхнюю часть панели, пока она медленно остывает. Этот метод пытается сбросить память материала в плоское состояние.
Если промышленная печь отсутствует и прогиб относительно незначительный, проблему часто можно решить механически на заключительном этапе установки. Разработав системы жесткого каркаса, можно захватить деформированную панель и выровнять ее. При использовании механических креплений для выравнивания изогнутой панели необходимо просверлить отверстия большего размера для винтов. Всегда используйте винты с полукруглой головкой и мягкими неопреновыми шайбами, чтобы обеспечить безопасные микродвижения и предотвратить появление трещин под напряжением с течением времени.
Искривление после механической обработки — это естественная, предсказуемая реакция на снятие напряжения, чрезмерное нагревание и неравномерное поглощение влаги. Понимая физику поведения полимеров, производители могут легко предотвратить эти нарушения размеров. Всегда отдавайте предпочтение высококачественным литым материалам для тяжелой обработки, строго оптимизируйте подачи и скорости ЧПУ для создания теплоотводящей стружки и внедряйте правильные протоколы плоского хранения.
Готовы устранить коробление на вашей производственной линии и повысить качество изготовления? Основа идеально ровного проекта начинается с высококачественного сырья. Изучите линейку высокостабильных продуктов Allsign сегодня, чтобы найти точную рецептуру, необходимую для вашего следующего проекта с ЧПУ.
В целом да. Более толстые материалы обладают более высоким моментом инерции, а это означает, что они обладают значительно большей структурной жесткостью, чтобы противостоять физическому притяжению асимметричного поверхностного натяжения. Однако соотношение удаленного материала в конечном итоге определяет результат. Если вы возьмете панель толщиной один дюйм и выложите в карман 0,8 дюйма материала, оставшаяся основа толщиной 0,2 дюйма будет вести себя точно так же, как тонкий лист, и станет очень восприимчивой к изгибу. Крайне важно сохранить толстый необработанный базовый слой.
Для исключительно маленьких, локализованных деталей временное облегчение может принести тепловая пушка. Однако для больших панелей использование тепловой пушки крайне не рекомендуется. Тепловая пушка создает на поверхности интенсивные, неравномерные температурные градиенты. Это приводит к быстрому расширению нагретой области, в то время как окружающие холодные области остаются жесткими. Это может фактически усугубить деформацию, вызвать серьезное внутреннее напряжение или привести к образованию пузырей и волдырей на поверхности. Настоящее выравнивание требует равномерного окружающего тепла.
Это явление известно в науке о полимерах как крейзинг. Это происходит, когда внутренний производственный стресс усугубляется внешними факторами, такими как тепло, вызванное трением от затупившейся фрезы с ЧПУ, или воздействие агрессивных химических растворителей, таких как чистящие средства на спиртовой основе. Полимерные цепи физически разрываются на микроскопическом уровне, создавая тысячи крошечных белых микротрещин. Использование литых материалов со снятыми напряжениями и оптимизация скорости подачи при обработке предотвратят это.
Обработка пластмасс требует точного баланса. Слишком медленное перемещение фрезы приводит к тому, что инструмент будет тереться о пластик, а не резать его. Это трение генерирует огромное количество тепла, плавящее материал и вызывающее его сильное коробление. И наоборот, слишком быстрое движение без правильной частоты вращения шпинделя может привести к слишком агрессивному закусыванию сверла, что приведет к сколам или катастрофическому растрескиванию. Цель состоит в том, чтобы рассчитать скорость подачи, которая создает отдельные физические пластиковые стружки, которые уносят тепловую энергию от панели.
Абсолютно. Использование неправильной геометрии задерживает тепло внутри разреза. Для пластмасс отраслевым стандартом являются однолезвийные биты с О-образной канавкой. Их конструкция с открытыми канавками обеспечивает массовый отвод стружки, что физически отводит тепло из канала резки до того, как оно впитается в панель и вызовет термический изгиб. Никогда не используйте режущие инструменты по дереву или металлу для изготовления высококачественного пластика.
Инженеры рекомендуют дать свежеобработанной панели акклиматизироваться в среде с контролируемым климатом в течение как минимум 24 часов перед окончательной установкой. Этот период покоя позволяет остаточному поверхностному теплу рассеяться и дает материалу время стабилизировать свою влажность в соответствии с влажностью окружающей среды, предотвращая неожиданную деформацию после крепления болтами к раме.


